SE VAD SOM HÄNDER I BETONGEN
Borrning: träffa sprickan.
Se var hålet hamnar och hur hartset flödar.
Först några provpunkter. Sedan hela sträckan.
01 / FEL VID BORRNING OCH INJEKTERING
Varför når hartset inte rätt ställe?
Schemat visar en möjlig mekanism, inte resultatet av varje injektering. Bekräfta sprickans förlopp och förbindelsen på en provsträcka.
02 / KORREKT BORRNING · VÄXELVIS PLACERING
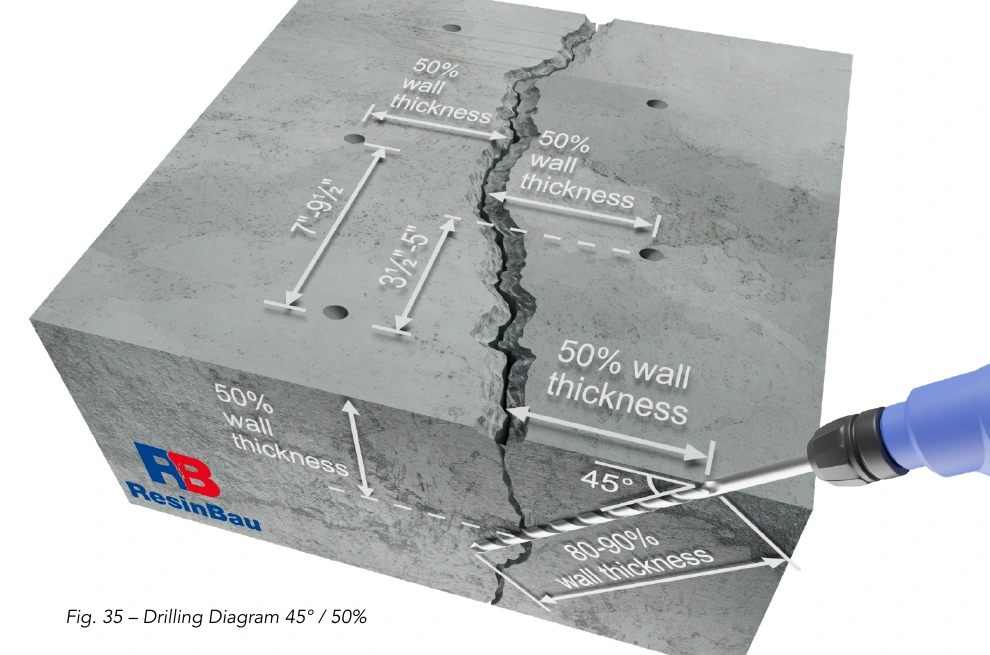
Börja med ett mål på 50% av tjockleken.
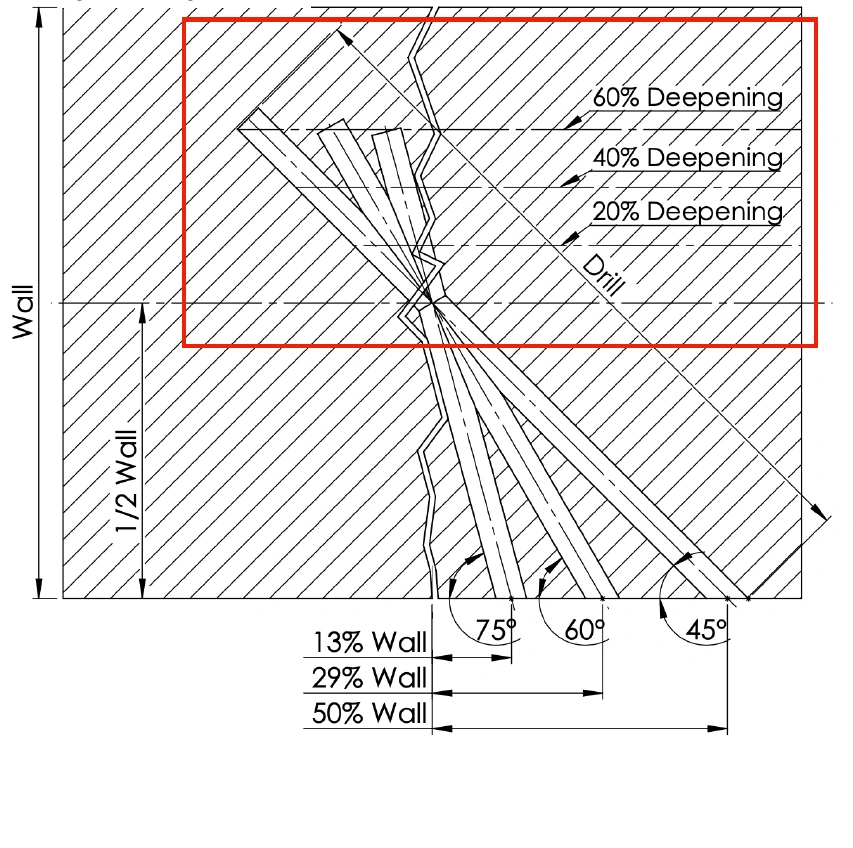
I detta exempel siktar vi mot tvärsnittets mitt, bortom packargummit. Ändra målet till 40% eller 30% och se hur geometrin förändras.
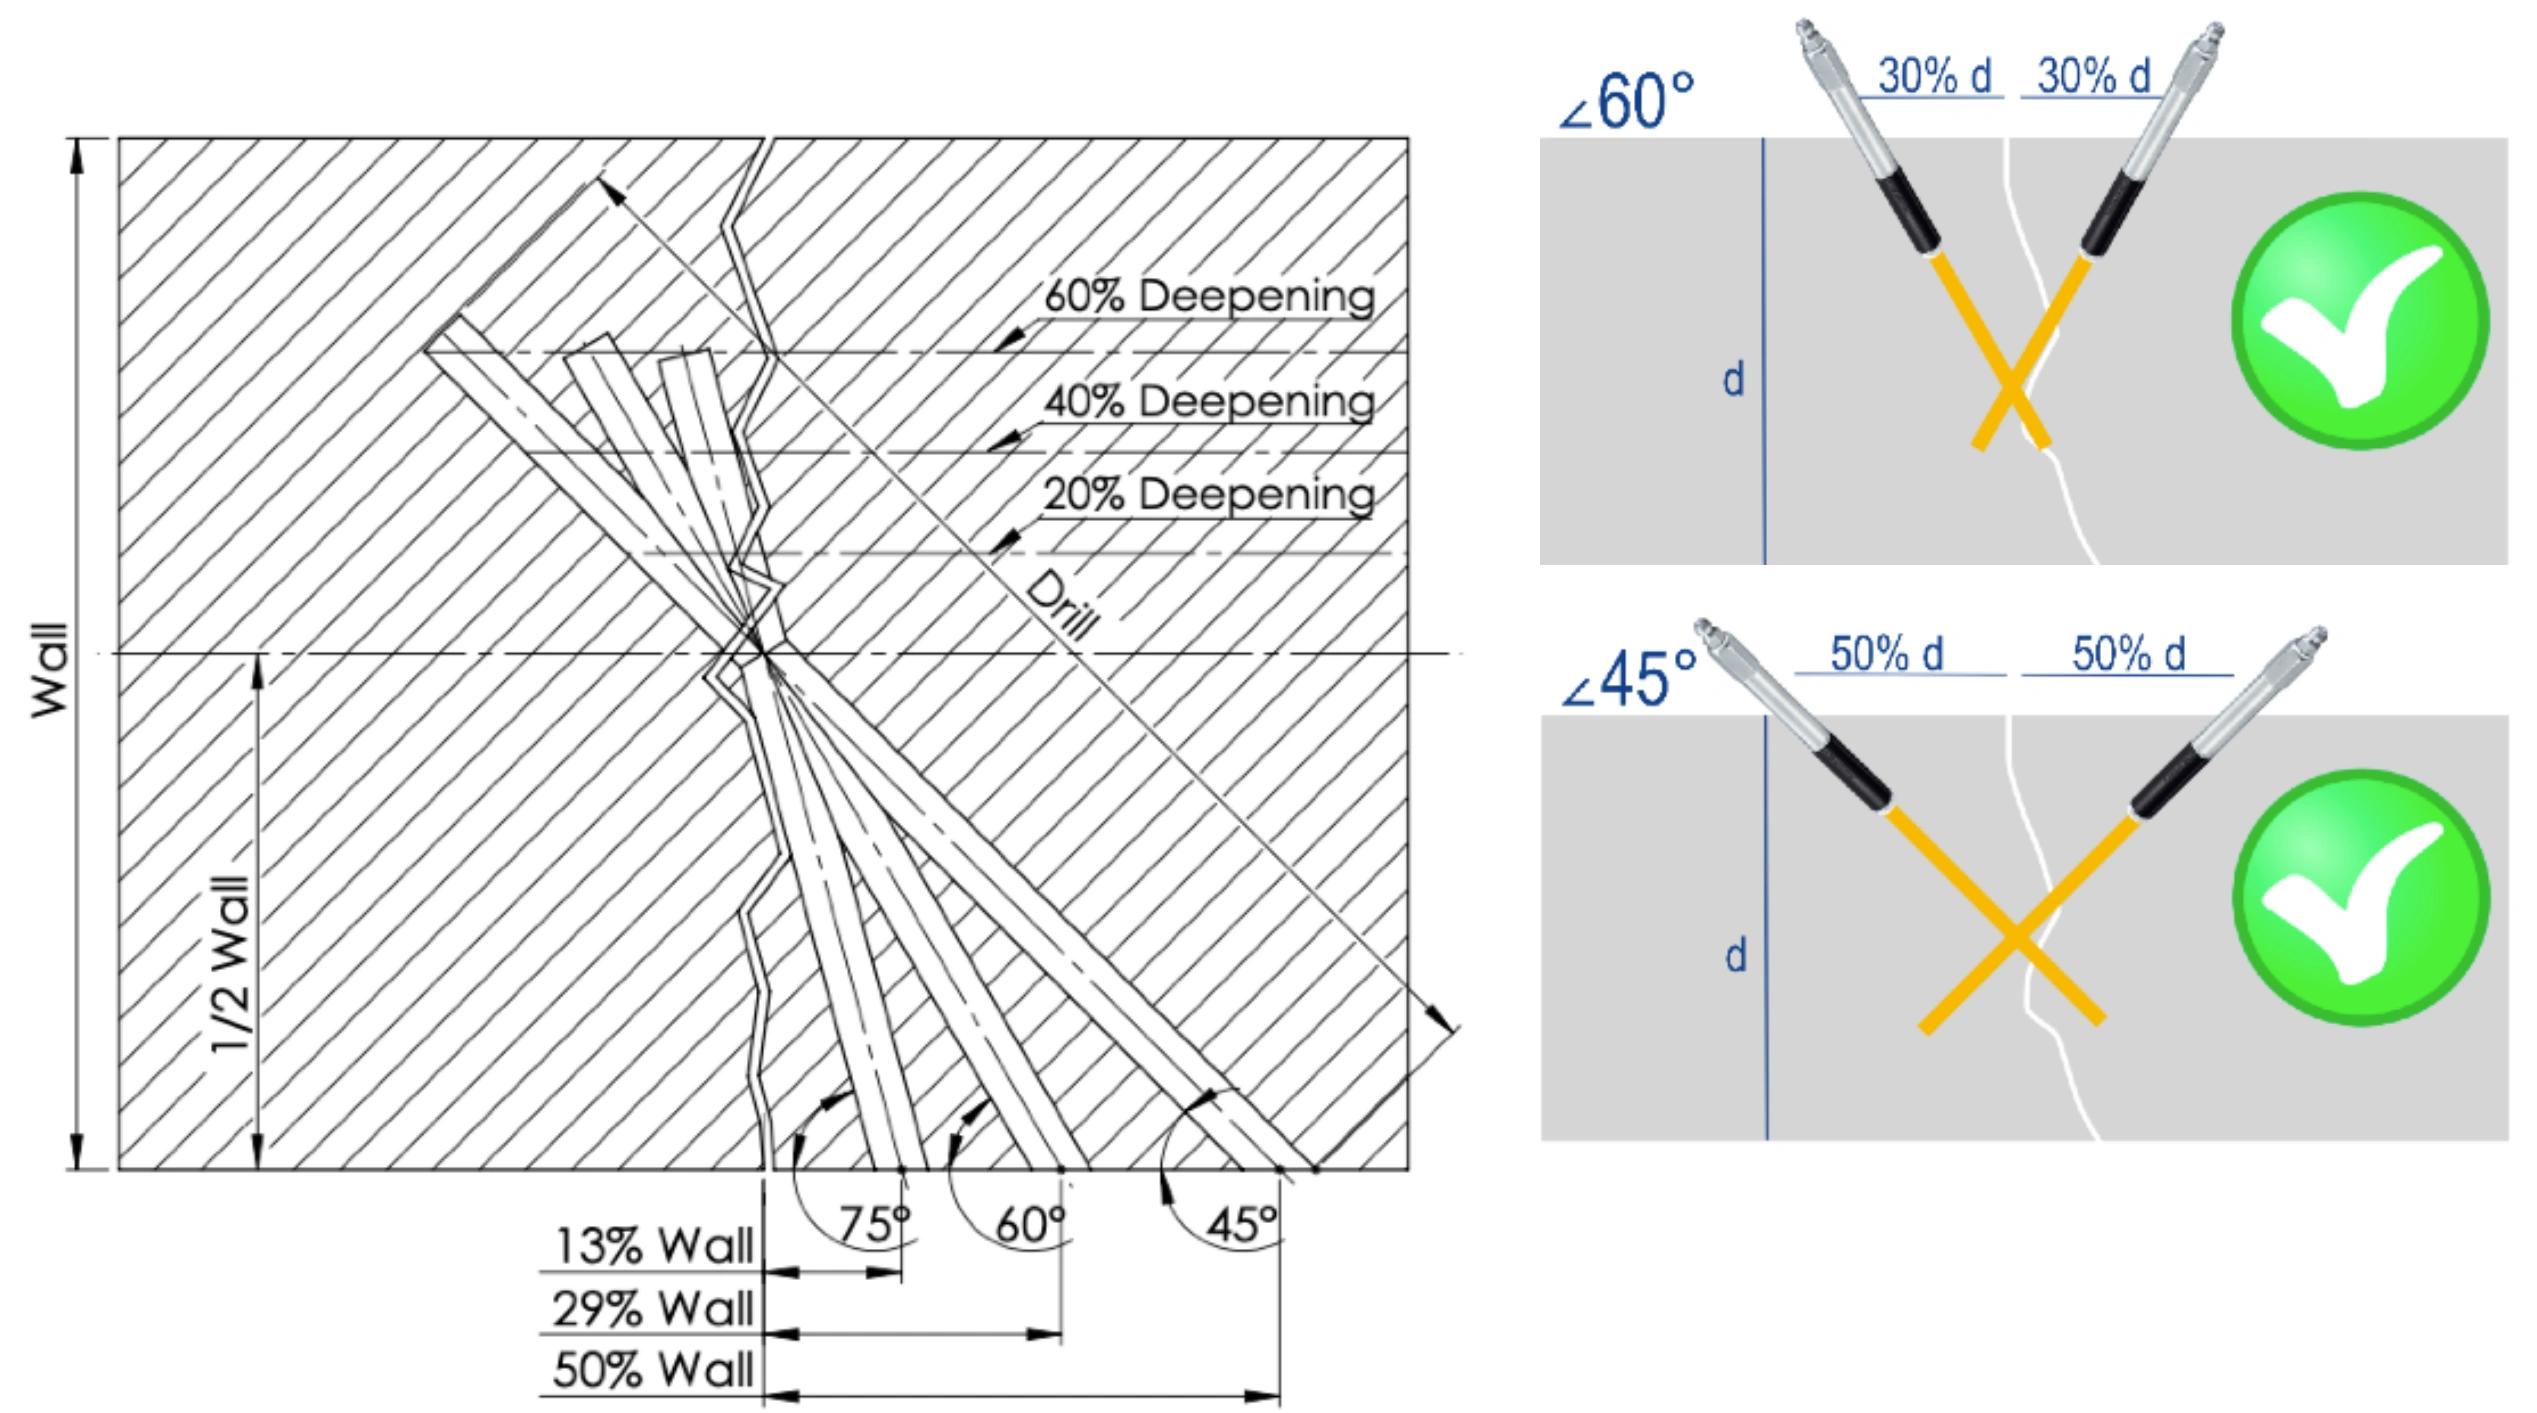
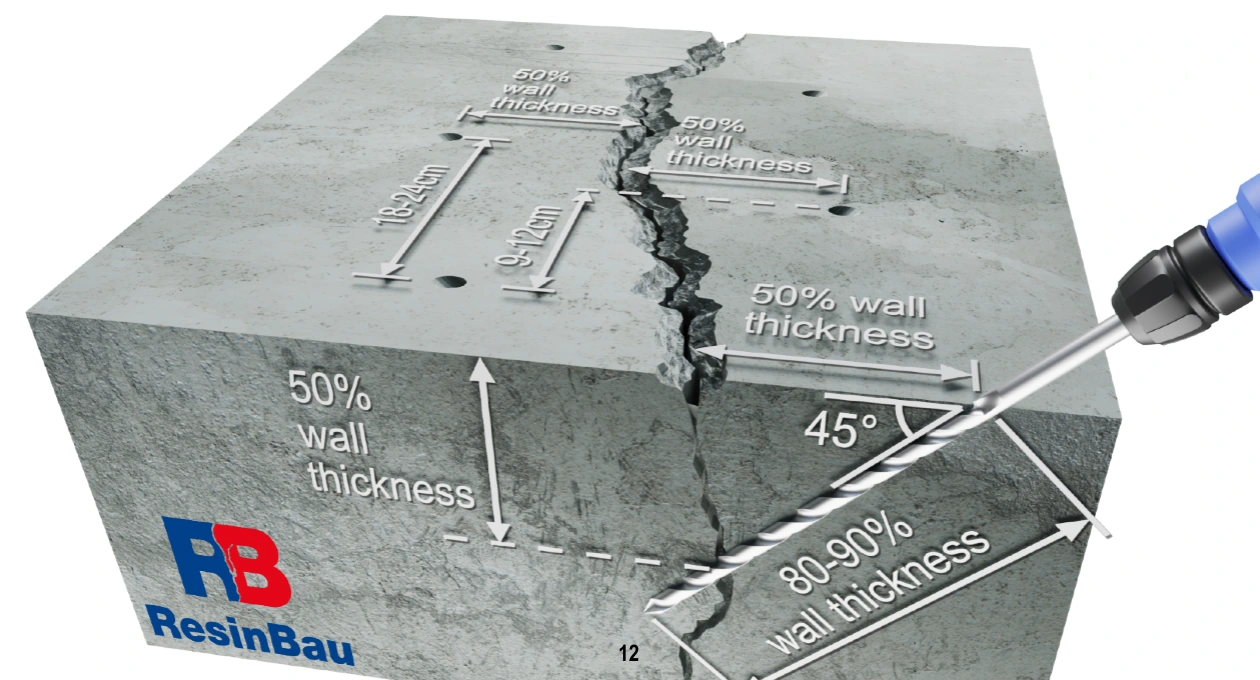
Bilder från Resinbaus anvisningar och katalog. Källans mått är geometriska exempel; bekräfta avståndet genom ett förbindelseprov.
Avstånd: nästa packare respektive samma sida
Alla punkter placeras växelvis. Avstånden mäts längs sprickan, inte diagonalt mellan huvudena.
Ingen förbindelse till nästa packare? Kontrollera fri passage och att sprickan träffats. Om systemet har fri passage, minska avståndet och upprepa provet. En smalare spricka och högre materialviskositet kan begränsa flödets räckvidd.
12,5 cm är ett exempel, inte en garanti för förbindelse. Kalkylatorn visar geometri och förutsäger inte hartsflödet.
03 / SPRICKAN I TRE DIMENSIONER
En lång spricka behöver inte vara djup överallt.
Sprickan kan gå genom hela elementet på ett ställe och sluta grundare på ett annat. Exempel: spåret är 4 m långt, men endast en del går genom hela tjockleken. Vatten kan rinna genom den sammanhängande sprickan till den djupare delen. Även växelvis borrade hål kan missa den grunda delen.
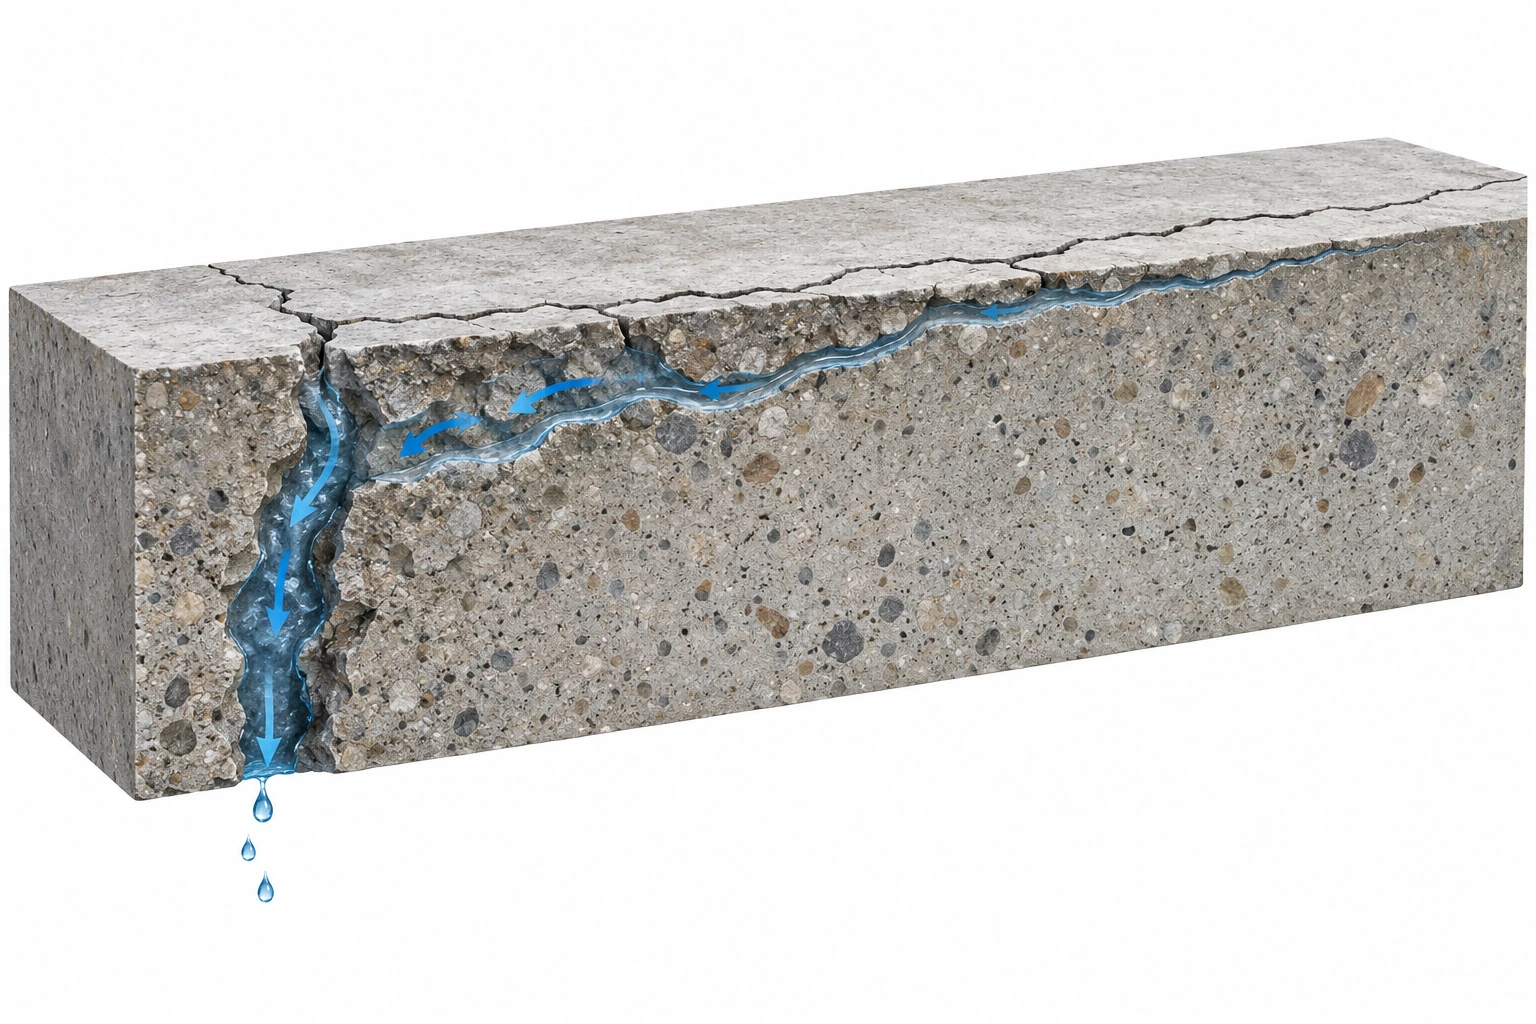
Ett missat borrhål beskriver inte hela sprickan.
Behåll den växelvisa placeringen. Justera måldjupet och kontrollera träffen genom prov.
Principskiss. Växelvis placering ersätter inte undersökning och förbindelseprov. Avstånd, djup och åtkomst från båda sidor bestäms av elementets förhållanden.
Se Resinbaus originalbilder
04 / FRÅN UNDERSÖKNING TILL KONTROLL
Först ett prov. Sedan en upprepbar process.
Byt steg och följ hål, packare och materialets väg.
Arbetsföljd för sprickinjektering. Anpassa rengöring, ytans förslutning, tryck och efterinjekteringstid till material, underlag och provresultat.
05 / TOLKA SIGNALEN
Alla utflöden betyder inte samma sak.
06 / ÖVERFÖR TILL ARBETSPLATSEN
Först några provpunkter.
- Kontrollera tvärsnittet. Tjocklek, sprickförlopp och åtkomst.
- Välj hål och packare tillsammans. Skärning bortom gummit, utlopp med tillgång till sprickan.
- Rengör hålet. Observera flödet. Enbart en tryckökning bekräftar inte en träff.
FRÅN BILD TILL MÅTT
Beräkna vinkel och avstånd.
45° är ett av alternativen. Skärningsstället bestäms tillsammans av vinkel, avstånd och hålets längd.
Öppna borrkalkylatorn ↗Teknisk grund och detaljer
Sammanställt utifrån ”Cracking the Injection Code”, PDF s. 45–50, och författarens utbildning ”Injection Process Control”: undersökning och förberedelse, geometrikontroll, observation och kontrollerad förslutning av systemet. Bilderna gäller expansionspackare; de beskriver inte limpackare.
En spricka i ett verkligt element kan ändra riktning. Uteblivet flöde kan också bero på damm, en igensatt ventil eller materialets egenskaper. Övergång till nästa packare bekräftar en förbindelse men bevisar inte i sig att tvärsnittet är helt fyllt. Kompression betyder här att materialet hålls kvar kontrollerat i systemet, inte maximalt tryck. Packarna avlägsnas när materialet härdat tillräckligt enligt systemets anvisningar. Välj ytans förslutning efter systemet och lämna planerade observations- och avluftningspunkter.